
Ako tlač UV lakom vytvára rozmerovú textúru na filme
Ploché pokrytie atramentom a zvýšené, hmatové povrchové efekty sú vytvárané dvoma rôznymi mechanizmami, aj keď oba začínajú na rovnakom substráte. Štandardná tlač vytvára tenký, rovnomerný film farbiva, ktorý zasychá alebo vytvrdzuje na konzistentnú hrúbku po celom hárku. tlač uv lakom namiesto toho nanáša číru alebo pigmentovanú živicu v kontrolovanom, premenlivom množstve, potom túto živicu takmer okamžite vytvrdzuje pod ultrafialovým svetlom skôr, ako má šancu sa vyrovnať. Pretože živica si počas vytvrdzovania zachováva svoj tvar, potlačená oblasť si zachováva výšku, definíciu hrán a textúru povrchu, ktorú náter na báze rozpúšťadla alebo vody jednoducho nedokáže udržať. Tento rozdiel je ľahko cítiť rukou: prejdite prstom po konvenčne potiahnutom lesklom štítku a povrch je rovnomerne hladký, zatiaľ čo oblasť s UV textúrou má jasne zistiteľné hrebene, okraje alebo zrno, ktoré oko zaznamená ako posun v odraze ešte skôr, ako to potvrdí ruka.
Na PET a podobných polyesterových fóliách je to dôležité, pretože základný substrát je rozmerovo stabilný, ale chemicky inertný voči väčšine bežných náterov. Formulácie vytvrditeľné UV žiarením sú navrhnuté tak, aby sa mechanicky a chemicky naviazali na tento inertný povrch v priebehu zlomku sekundy expozície, čo umožňuje viacnásobné nahromadenie. Každý prechod pridá tenkú škrupinu na vrchu posledného, a keďže vytvrdzovanie je takmer okamžité, film nikdy nestihne klesnúť alebo sa rozprestrieť skôr, ako zíde ďalšia vrstva.
| Funkcia vrstvy | Typická úloha v zásobníku | Vizuálny prínos |
|---|---|---|
| Základný povodňový náter | Utesňuje podklad, vyrovnáva povrchovú energiu | Jednotný lesklý alebo matný základ |
| Stavebná vrstva | Pridáva merateľnú výšku vo vyvýšených zónach | Hmatový reliéf, reliéfny pocit |
| Textúrna vrstva | Zavádza povrchovú nepravidelnosť alebo vzor | Matno-lesklý kontrast, zrno, mramorovanie |
| Vrchný tesniaci plášť | Chráni spodné vrstvy, upravuje konečný lesk | Odolnosť proti poškriabaniu, vnímanie hĺbky |
Počet prechodov, viskozita každej živice a dávka vytvrdzovania medzi jednotlivými prechodmi sú tri premenné, ktoré určujú, či sa hotový hárok javí ako jemný bodovo lesklý akcent alebo silne reliéfny trojrozmerný motív. Pretože proces je úplne aditívny a poháňaný svetlom, možno ho upravovať vrstvu po vrstve bez prepracovania celého nastavenia lisu, čo je jeden z dôvodov, prečo ho konvertori filmov uprednostňujú pre krátke a stredne dlhé dekoratívne procesy.
Prečo pozlátené efekty závisia od sekvenovania vrstiev, nielen od kovového atramentu
Bežnou mylnou predstavou je, že pozlátený vzhľad pochádza z jediného prechodu kovového atramentu. V praxi kovový vzhľad na a Pozlátená PET fólia na prenos tepla sa skladá zo sekvencie: uvoľňovacia vrstva, reflexná metalizovaná vrstva, lepiaca vrstva a potom UV lak, ktorý definuje, kde sa metalický obraz po prenesení skutočne objaví. Lak nepridáva samotný kov; pôsobí ako selektívna maska a nosič textúry, ktorý presne určuje, ktoré časti metalizovanej vrstvy sa počas prenosu čisto uvoľnia na prijímací povrch a ako sa tieto časti cítia a odrážajú svetlo po aplikácii.
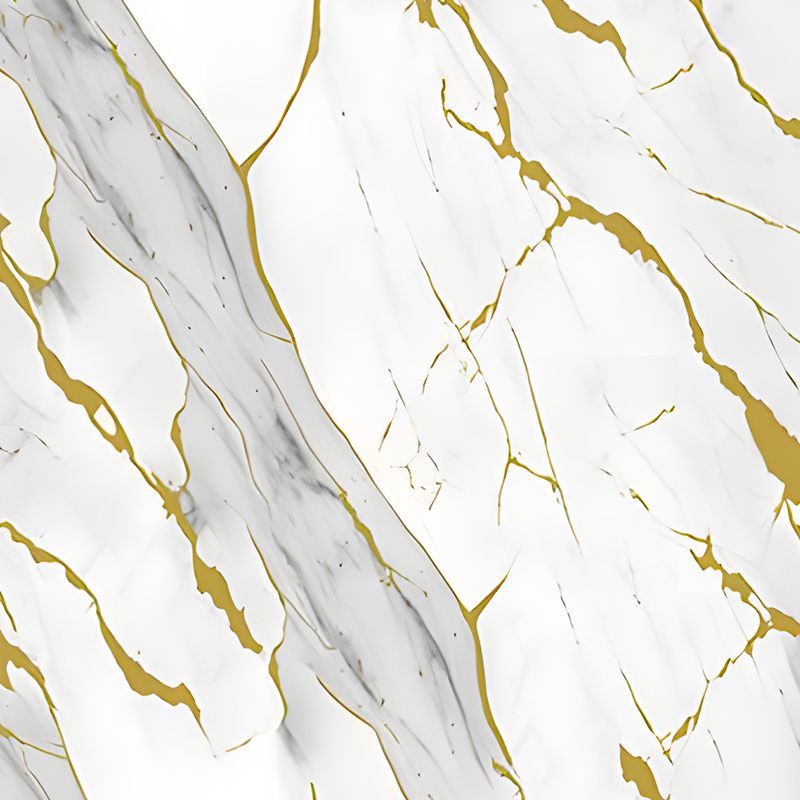
Pretože UV lak vytvrdzuje s ostrým rozlíšením hrán, jemná línia, malý pätkový text a zložité vzory okrajov môžu byť reprodukované v kovovej vrstve s oveľa menším prepúšťaním, než umožňuje maskovanie na báze obrazovky. Toto je obzvlášť dôležité pre etikety a obaly, kde je potrebné, aby značka bola čitateľná tak z blízkej vzdialenosti, ako aj zo vzdialenosti police.
Presnosť registrácie medzi metalizovanou vrstvou a lakovou maskou je jediným najväčším determinantom konečnej kvality. Dokonca aj malý posun spôsobí mäkký alebo zdvojený okraj na pozlátenom vzore, ktorý je na reflexnom povrchu vizuálne oveľa zreteľnejší, než by bol na plochej atramentovej tlači, pretože svetlo zachytí nesprávne zarovnaný okraj a pritiahne oko priamo k nemu.
Vytváranie mramorových a organických vzorov pomocou riadeného UV toku
UV tlač s mramorovým vzorom sa spolieha na krátke okno medzi tým, keď je živica nanesená a keď ju vytvrdzovacia lampa uzamkne na mieste. Počas tohto okna susedné vlhké usadeniny s rôznou viskozitou alebo obsahom pigmentu interagujú na svojich hraniciach a vytvárajú žilkované, nepravidelné línie spojené s prírodným kameňom. Príliš skoré vytvrdenie živice poskytuje plochý, jednotný povrch bez žilkovania; príliš neskoré vytvrdenie umožňuje, aby sa vzor šíril, až kým úplne nestratí svoju definíciu. Získanie opakovateľného mramorovaného výsledku znamená udržať toto časové okno stabilné počas celého cyklu, nielen na prvých niekoľkých hárkoch.
Pretože efekt závisí od živej interakcie medzi mokrými vrstvami a nie na pevnej obrazovke alebo doske, žiadne dve mramorované dosky nie sú nikdy pixelovo identické, čo sa vo všeobecnosti považuje skôr za silu tohto štýlu dekorácie než za chybu, pretože odzrkadľuje organickú nepravidelnosť prírodného kameňa, ktorú má vzor evokovať.
Dve praktické páčky ovládajú stupnicu vzoru. Po prvé, viskozitná medzera medzi základnou farbou a zvýrazňujúcou farbou: širšia medzera vytvára ostrejšie a tenšie žilkovanie, zatiaľ čo užšia medzera poskytuje jemnejšie a širšie víry. Po druhé, objem nánosu na jeden prechod: ťažšie nánosy umožňujú viac času, kým sa dosiahne bod gélu, čo dáva vzoru viac priestoru na vývoj, kým ho vytvrdzovanie zastaví. Žiadna páka by sa nemala nastavovať samostatne; zmena viskozity bez úpravy objemu nánosu zvyčajne posúva stupnicu vzoru v nepredvídateľnom smere, a nie v zamýšľanom smere.
- Akcentná živica s nižšou viskozitou vo všeobecnosti vytvára jemné, niťovité žilkovanie
- Zvýrazňujúca živica s vyššou viskozitou vo všeobecnosti vytvára široké škvrny podobné oblakom
- Okolitá teplota lisu posúva okno otvoreného času a mala by sa zaznamenávať za zmenu
- Rýchlosť linky mení čas zotrvania medzi nanesením a vytvrdnutím a vyžaduje opätovnú kalibráciu pri každej úprave
Prispôsobenie schopnosti UV tlačiarne filmovým a samolepiacim substrátom
Nie každý lis s UV žiarením je vhodný na prácu s filmom. A uv tlačiareň na nálepky alebo prenosová fólia potrebuje tri vlastnosti, ktoré univerzálny UV lis na tuhé substráty nemá vždy: precíznu kontrolu napätia fólie, vytvrdzovací systém, ktorý teplom nedeformuje tenkú flexibilnú fóliu, a nanášací systém schopný ukladať vrstvy s premenlivou výškou bez ťahania alebo rozmazávania mokrej živice pri následných prechodoch.
| Požiadavka | Prečo na filme záleží |
|---|---|
| Nízkotepelné LED vytvrdzovanie | Tenké PET pásy sa deformujú alebo zmršťujú pod vysokoteplotnými ortuťovými výbojkami |
| Uzavretá regulácia napätia | Nerovnomerné napätie spôsobuje posun registrácie v dlhodobom horizonte |
| Antistatická manipulácia s webom | Statické nánosy na filme priťahujú prach do vlhkej živice pred vytvrdnutím |
| Viacprechodové zarovnanie hlavy | Vrstvené reliéfne efekty vyžadujú presnosť opakovania pod milimetre |
Hrúbka filmu tiež obmedzuje to, čo je možné dosiahnuť. Veľmi tenké filmy sa ohýbajú pod lokalizovanou hmotnosťou hrubej nánosovej vrstvy, ktorá sa môže telegrafovať ako slabé vlnenie na zadnej strane, keď sa kotúč navinie pod napätím. Konvertory pracujúce s PET pod 25 mikrónov zvyčajne obmedzujú celkovú výšku nahromadenia nižšie, ako by to bolo na hrubšom filme, a potom to vizuálne kompenzujú kontrastom textúry a lesku, a nie hrubou výškou.
Manipulácia s filmom, nie chémia živice, je zvyčajne limitujúcim faktorom v tom, aký ambiciózny môže byť textúrovaný dizajn na tenkých, flexibilných substrátoch.
Bežné chyby pri tlači UV lakom a ako im predchádzať
Väčšina defektov textúry a pozlátenia má pôvod v jednej z malého počtu základných príčin a identifikácia toho, ktorá z nich je v hre, na začiatku chodu ušetrí podstatne viac materiálu ako úprava nastavení metódou pokus-omyl počas pracovnej zmeny.
| Defekt | Pravdepodobná príčina | Praktická oprava |
|---|---|---|
| Mäkké alebo rozmazané okraje na vyvýšenom texte | Vytvrdzovacia dávka je príliš nízka alebo vzdialenosť lampy je posunutá | Overte výstup lampy a znovu nastavte vzdialenost' |
| Praskanie na ohnutých alebo zložených miestach | Príliš hrubý nános vzhľadom na flexibilitu filmu | Znížte počet vrstiev alebo prejdite na flexibilnejšiu triedu živice |
| Nerovnomerný lesk v oblasti bodového laku | Nekonzistentná hrúbka nánosu z aplikátora | Prekalibrujte objem vkladu aniloxu alebo digitálnej hlavy |
| Kovová vrstva sa počas prenosu nerovnomerne zdvíha | Maska laku nedostatočne vytvrdená alebo pretvrdnutá | Opätovne otestujte vytvrdzovacie okienko v malých prírastkoch a držte ho stabilne |
| Mramorovanie sa zrúti do plochej farby | Liečenie sa spustilo skôr, ako sa vzor stihol vytvoriť | Mierne predĺžte čas otvorenia alebo spomalte rýchlosť linky |
Užitočnou disciplínou je viesť krátky protokol o chybách viazaný na rýchlosť linky, výkon lampy a okolitú teplotu pre každú zmenu. Pretože odozva vytvrdzovania UV žiarením je citlivá na malé zmeny prostredia, vzory, ktoré sa objavia len pri určitých zmenách alebo v určitých ročných obdobiach, sú často vysledovateľné skôr podľa teploty alebo vlhkosti než od samotného nastavenia lisu.
Nastavenie praktických parametrov pre lesklé a textúrované povrchy
Tri nastavenia urobia väčšinu práce, keď konvertor potrebuje posunúť úlohu z plochého lesklého povrchu smerom k výraznej rozmerovej textúre alebo naopak.
- Záloha volume per pass: kontroluje, koľko materiálu je k dispozícii na výšku stavby pred vytvrdnutím a uzamkne ho na mieste
- Liečebná dávka na jeden prechod: kontroluje, ako rýchlo živica tuhne, čo zase riadi, do akej miery sa usadenina nechá vyrovnať pred vytvrdnutím
- Počet prechodov: kontroluje kumulatívnu výšku a umožňuje vrstvenie rôznych typov živice pre kombinované efekty, ako je matná vrstva textúry pod lesklým tesniacim náterom
Pre priamočiary lesklý povrch bez textúry je vo všeobecnosti postačujúce jediné zaplavenie s plnou dávkou vytvrdnutia a nízkym objemom nánosu. Pre silne rozmernú alebo pozlátenú textúru sa konvertory zvyčajne vytvárajú postupne v troch až šiestich prechodoch, pričom po každom prechode kontrolujú výšku a ostrosť hrán namiesto toho, aby sa pokúšali o úplné vytvorenie v jednom nánose, pretože jeden príliš hrubý priechod je oveľa náchylnejší na nerovnomerné vytvrdzovanie v celej svojej hĺbke ako niekoľko tenších priechodov vytvrdzovaných za sebou. Kontrola po každom prechode tiež dáva produkčnému tímu možnosť zastaviť sa skôr, ak ľahšia konštrukcia už spĺňa cieľový vzhľad, čím sa predíde tráveniu živice a tlaku na výšku, ktorú hotový dizajn v skutočnosti nepotrebuje.
Kde sa 3D a pozlátené UV textúry zmestia do prémiového balenia
Rozmerová a kovová UV textúra sa najčastejšie špecifikuje tam, kde obal alebo štítok potrebuje signalizovať vyššiu úroveň v rámci produktovej rady bez zmeny základného štrukturálneho obalu. Textúrované logo, pozlátený okraj alebo mramorovaný akcentný panel dodávajú povrchu pri poličke hmatový znak, ktorý plochý výtlačok nedokáže napodobniť, a ktorý je čitateľný na prvý pohľad ešte predtým, ako si kupujúci tovar vyzdvihne.
Ako prémiová obalová prenosová fólia sa tento druh fólie zvyčajne aplikuje prenosom tepla a tlaku na pevné alebo polotuhé obalové substráty, ako sú skladacie kartóny, pevné škatule alebo lisované uzávery, namiesto toho, aby sa používal ako samotný konečný viditeľný povrch. Práca s UV lakom na fólii vopred určuje prenesený vzor, čo znamená, že zmeny dizajnu môžu byť testované a schválené na kotúči fólie predtým, ako sa vyrobí jedna jednotka hotového obalu, čím sa zníži riziko nákladnej prepracovania primárneho obalového materiálu.
Toto oddelenie dekorácie a štruktúry tiež dáva tímom značiek viac priestoru na testovanie variácií. Pretože textúra a kovový vzor už existujú na prenosovej fólii predtým, ako sa stretne s kartónom alebo fľašou, dizajnér môže porovnať niekoľko hĺbok reliéfu alebo hustoty vzoru vedľa seba na vzorkách plochého filmu, vybrať ten, ktorý fotografuje a najlepšie sa s ním manipuluje, a až potom sa rozhodnúť pre kompletnú produkciu hotového balenia. Toto sekvenovanie skracuje spätnú väzbu medzi dizajnom a výrobou v porovnaní s metódami, kde je možné dekoratívny efekt hodnotiť len na hotovom, zostavenom obale.
- Bodovo pozlátené okraje na skladacích kartónoch na balenie kozmetiky a liehovín
- Textúrované značky značky na pevných darčekových krabičkách a prezentačných obaloch
- Mramorované akcentové panely na etiketách kozmetických výrobkov a výrobkov osobnej starostlivosti
- Jemná kovová línia na uzáveroch a uzáveroch, kde samotnému razeniu na plochej fólii chýbajú detaily
Skladovanie a manipulácia s UV štruktúrovaným filmom pred konverziou
Práca sa nezastaví, keď rolka vyjde z lisu. Fólia s výraznou textúrou alebo pozláteným povrchom je citlivejšia na poškodenie pri manipulácii ako rolka s plochou potlačou, pretože vyvýšené oblasti sústreďujú tlak v kontaktných bodoch namiesto toho, aby ho rovnomerne rozložili po hárku. Nesprávne stohovanie hotových roliek alebo ich skladovanie v priestore s veľkými teplotnými výkyvmi je jedným z najbežnejších spôsobov, ako konvertor stráca inak dobrý materiál ešte predtým, než sa dostane do štádia prenosu alebo laminovania.
| Manipulačný faktor | Odporúčaná prax |
|---|---|
| Orientácia rolky | Skladujte vo zvislej polohe na podpere jadra a nie naplocho |
| Teplota okolia | Udržujte v stabilnom rozsahu, aby ste zabránili skrehnutiu alebo zmäknutiu živice |
| Expozícia vlhkosti | Vyhnite sa skladovaniu pri vysokej vlhkosti, ktorá môže ovplyvniť výkon uvoľňovacej vrstvy |
| Prekladanie | Pri silne štruktúrovaných vzoroch použite medzi obalmi ochrannú vložku |
Dodacia lehota medzi tlačou a konverziou je tiež dôležitejšia pre fóliu s UV textúrou ako pre plochú fóliu. Pretože vytvrdená živica pokračuje v chemickej stabilizácii počas krátkej doby po počiatočnom vytvrdnutí, konvertory vo všeobecnosti umožňujú krátku prestávku pred spustením silne nahromadeného kotúča cez prenosový lis, čo znižuje možnosť zmeny textúry alebo zmeny uvoľňovacích charakteristík v polovici cyklu.
Tímy kvality, ktoré pracujú s týmto druhom fólie, bežne uchovávajú referenčnú vzorkovnicu so schválenými textúrami a úrovňami lesku vedľa kontrolnej stanice, pretože vizuálne porovnanie s fyzikálnym štandardom zachytí jemné odchýlky vo výške konštrukcie alebo hustote vzoru oveľa rýchlejšie ako meranie každej rolky od nuly podľa samotnej písomnej špecifikácie.
Často kladené otázky
Q1: Čím sa UV lak líši od štandardného laminátu alebo povlaku na filme?
Štandardné nátery schnú alebo pomaly vytvrdzujú a usadzujú sa do rovnej rovnomernej vrstvy. UV lak vytvrdzuje v priebehu niekoľkých sekúnd pod ultrafialovým svetlom, ktoré zmrazí živicu na mieste skôr, ako sa stihne vyrovnať, čo jej umožňuje zachovať výšku, okraje a vzor, ktorý bežný náter stráca.
Q2: Môže byť textúra UV laku aplikovaná iba na vybrané oblasti dizajnu, a nie na celý list?
áno. Bodová aplikácia je jedným z najbežnejších použití, pretože selektívne zdvihnutie alebo textúrovanie iba loga, okraja alebo malého motívu vytvára kontrast oproti okolitej plochej tlači a používa menej živice ako celoplošná úprava.
Otázka 3: Vytvára hrubšia vrstva laku vždy lepší hmatový efekt?
Nie nevyhnutne. Nad určitou výškou zvyšuje pridaná hrúbka riziko praskania na ohnutom filme a môže spomaliť vytvrdzovanie v celej hĺbke návaru. Väčšina konvertorov považuje mierne nahromadenie v kombinácii s ostrými okrajmi za prémiovejšie než samotná nadmerná výška.
Otázka 4: Ako sa udržiava mramorovaný vzor konzistentný počas dlhého výrobného cyklu?
Konzistencia závisí od udržiavania stabilnej doby otvorenia medzi uložením a vytvrdnutím, pretože toto okno umožňuje vytvorenie vzoru. Rýchlosť linky, výkon lampy a okolitá teplota ovplyvňujú toto okno a je potrebné ich monitorovať spoločne, nie jednotlivo.
Otázka 5: Aké vlastnosti substrátu by sa mali skontrolovať pred spustením úlohy pozlátenej textúry?
Hlavnými faktormi sú hrúbka filmu, povrchová energia a rovinnosť pod napätím. Tenké filmy alebo filmy s nízkou povrchovou energiou môžu vyžadovať prechod základného náteru alebo upravenú dávku vytvrdzovania, aby sa dosiahla spoľahlivá priľnavosť a konzistentný lesk po celej šírke pásu.
Q6: Je tlač UV lakom vhodná pre krátke výrobné série alebo len pre dlhé série?
Obom to vyhovuje, ale z rôznych dôvodov. Výhodou krátkych sérií je, že nastavenia vrstvy je možné upravovať digitálne bez nových nástrojov, zatiaľ čo dlhé série ťažia z konzistentného, opakovateľného vytvrdzovania procesu, keď sú parametre uzamknuté.